Линза F-theta задаёт сразу три параметра станка: размер поля гравировки, диаметр сфокусированного пятна и рабочее расстояние до детали. Менять их по отдельности нельзя — это одна связка. При переходе с поля 70×70 мм на 300×300 мм плотность мощности падает примерно в десять раз, и источник, который уверенно гравировал нержавейку, начинает оставлять на ней еле заметный след. Ниже разбираем, как подобрать линзу для лазерного станка под конкретную задачу и что померить до заказа.
Содержание
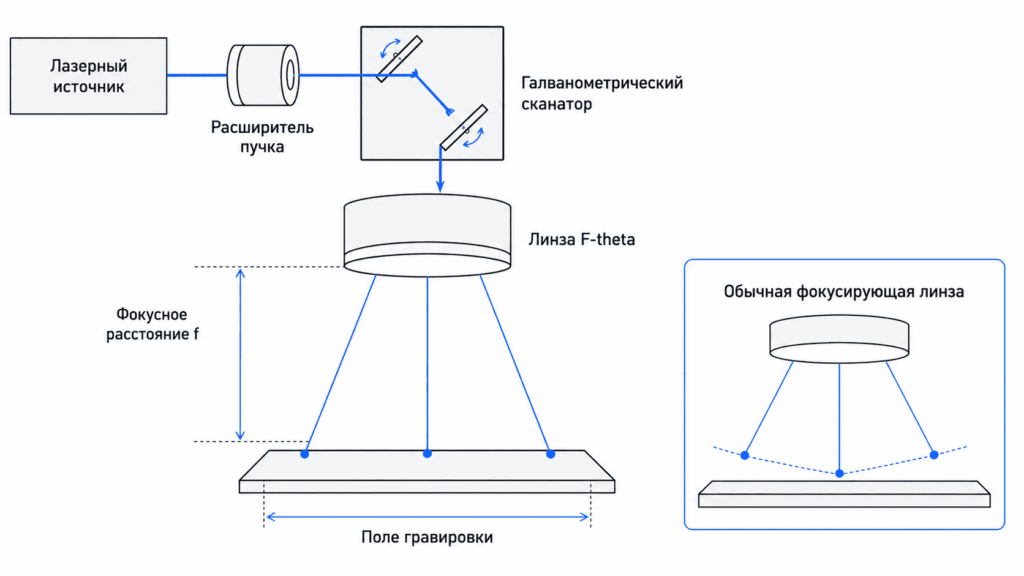
Линза F-theta формирует плоское поле фокусировки: точка фокуса остаётся в одной плоскости при любом угле отклонения луча. Обычная фокусирующая линза строит фокус по сфере — в центре поля отпечаток резкий, а к краям уходит вверх и размывается.
Название отражает оптическую схему: смещение пятна пропорционально углу отклонения θ, а не его тангенсу. Именно это позволяет галванометрическому сканатору отрабатывать всю рабочую зону без перемещения головы по оси Z. Зеркала поворачиваются, луч проходит через линзу под разными углами — и на всей площади поля сохраняет фокус.
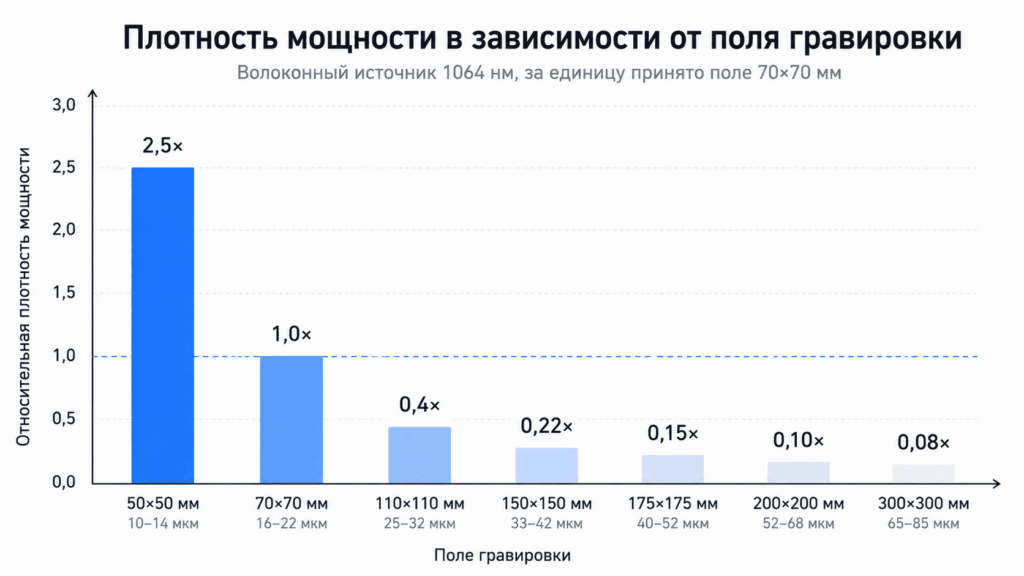
Чем больше фокусное расстояние линзы, тем больше поле гравировки — и тем крупнее пятно на детали. Обратная сторона большого поля: разрешение падает, а плотность мощности снижается пропорционально квадрату диаметра пятна.
Диаметр пятна оценивают по соотношению d ≈ 1,27 × λ × f × M² / D, где λ — длина волны, f — фокусное расстояние, M² — качество пучка источника, D — диаметр пучка на входе в линзу. Из формулы видно главное: удвоение фокусного расстояния удваивает пятно и уменьшает плотность мощности вчетверо.
| Фокусное расстояние, мм | Поле гравировки, мм | Диаметр пятна, мкм | Относительная плотность мощности | Типовые задачи |
|---|---|---|---|---|
| 63 | 50 × 50 | 10–14 | ≈ 2,5× | микрошрифт, ювелирные изделия, электроника |
| 100 | 70 × 70 | 16–22 | 1,0 (база) | шильды, инструмент, Data Matrix, глубокая гравировка |
| 160 | 110 × 110 | 25–32 | ≈ 0,4 | универсальный вариант для маркировки |
| 210 | 150 × 150 | 33–42 | ≈ 0,22 | крупные таблички, партии деталей |
| 254 | 175 × 175 | 40–52 | ≈ 0,15 | крупноформатная маркировка, отжиг |
| 330 | 200 × 200 | 52–68 | ≈ 0,10 | разметка листа, поверхностная маркировка |
| 420 | 300 × 300 | 65–85 | ≈ 0,08 | поверхностная маркировка светлых материалов |
Значения приведены для волоконного источника 1064 нм при входном пучке 10 мм и M² около 1,2. У конкретных производителей поля и рабочие расстояния отличаются на единицы процентов — итоговые цифры берём из паспорта линзы.
Два практических следствия из таблицы:
Реальное рабочее поле всегда меньше номинального. По углам пятно вытягивается в эллипс, контраст падает — закладывайте запас 10–15% от заявленного размера.
Не уверены, какое поле закроет ваш типоразмер деталей? Пришлите габарит детали и модель сканатора — подберём фокусное расстояние и проверим совместимость по апертуре. Линзы F-theta есть на складе в Барановичах, отгрузка по всей Беларуси. Связаться с нами.
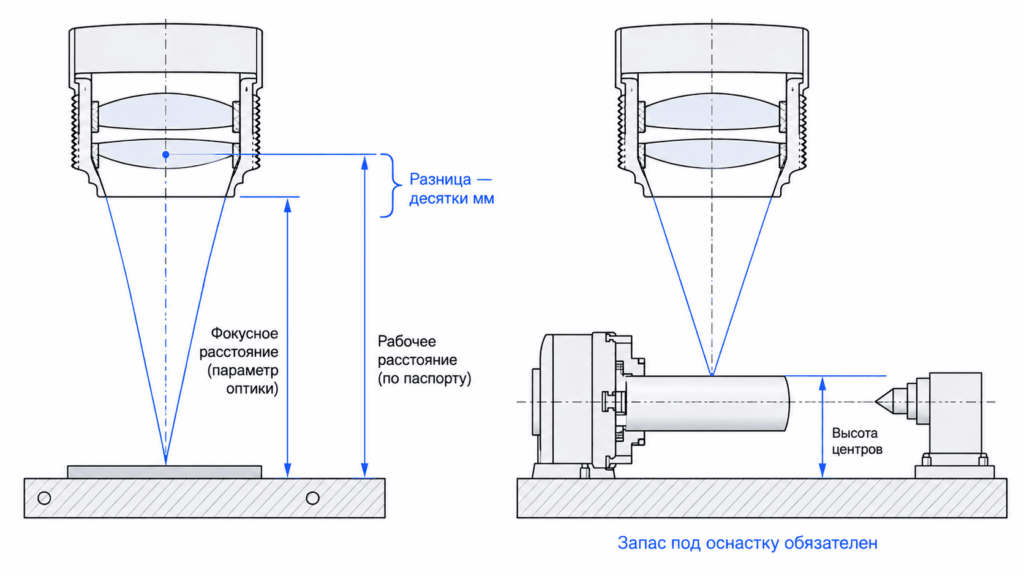
Рабочее расстояние — это дистанция от нижнего среза корпуса линзы до поверхности детали, а фокусное — параметр оптической схемы. Отличаются они на десятки миллиметров, и при расчёте оснастки используют именно рабочее расстояние из паспорта.
От него зависит три вещи: высота стойки станка, свободное пространство под деталь и возможность поставить дополнительную оснастку. Например, при работе с поворотным устройством цилиндрическая деталь поднимает зону обработки на высоту центров — если запаса по рабочему расстоянию нет, головку придётся переустанавливать или менять стойку.
Ещё один нюанс: фокусирующая линза для лазерного станка с большим фокусным расстоянием уводит оптику дальше от зоны обработки. Для лазерной сварки и очистки это плюс — меньше брызг долетает до стекла. Для гравировки мелких деталей — минус, потому что растёт пятно.
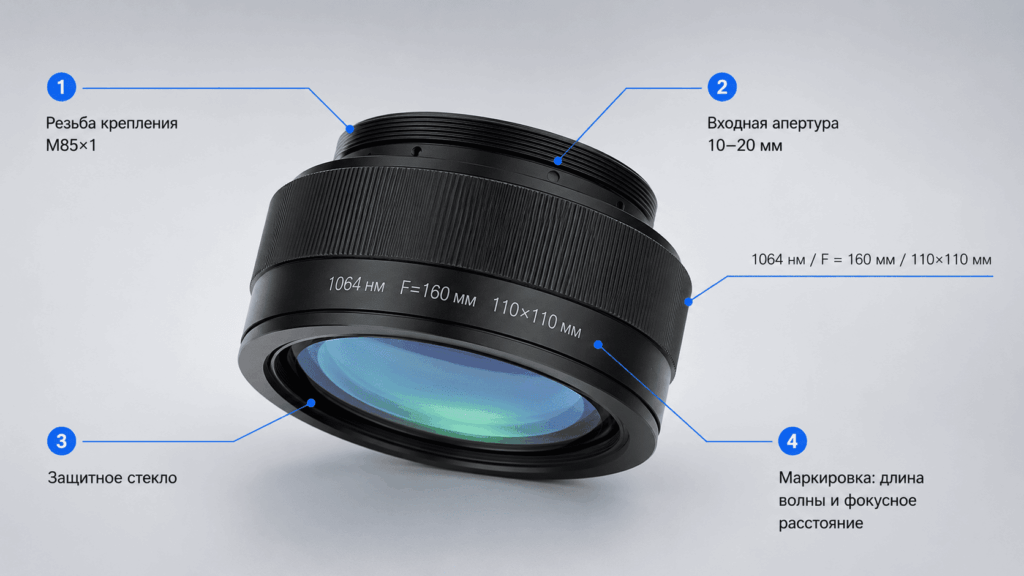
Линза оптическая для лазерного станка рассчитана на одну длину волны — просветляющее покрытие и материал подбираются под неё. Совпадение резьбы не означает совместимость.
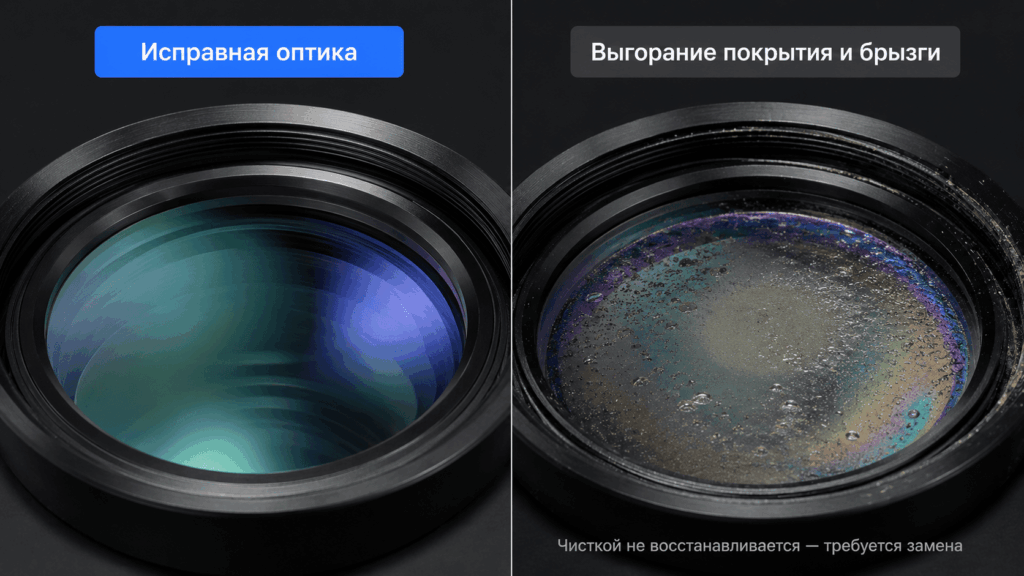
Что происходит при ошибке: покрытие не пропускает излучение, линза поглощает энергию и нагревается, часть мощности отражается обратно в оптический тракт. В лучшем случае выгорает покрытие, в худшем повреждается сканатор или изолятор источника. Подробнее о конструктивных различиях — в материале о сравнении CO₂ и волоконных лазеров.
Перед заказом линзы нужно снять четыре параметра. Три из них — из паспорта сканатора и источника, один измеряется штангенциркулем.
| Параметр | Чем проверить | Типовые значения | Что будет при ошибке |
|---|---|---|---|
| Резьба крепления | штангенциркуль, паспорт сканатора | M85×1, M79×1 | линза физически не встанет |
| Входная апертура | паспорт сканатора | 10, 12, 14, 20 мм | срез пучка, потеря мощности, искажённое пятно |
| Длина волны | паспорт источника | 1064 нм, 355 нм, 10,6 мкм | выгорание покрытия, отражение в тракт |
| Рабочее расстояние | паспорт линзы | от 120 до 500 мм | не хватит хода Z, не встанет оснастка |
| Защитное стекло | визуально | есть / нет | брызги попадут на саму линзу |
Отдельно про апертуру: если входное отверстие линзы меньше выходной апертуры сканатора, край пучка срезается. Мощность на детали падает, а пятно перестаёт быть круглым. Обратная ситуация — линза с большей апертурой — работает, но потенциал по минимальному пятну не раскрывается: диаметр пятна считается по фактическому диаметру пучка, а не по возможностям оптики.
Большинство проблем с оптикой проявляются как неравномерность гравировки по полю или как беспричинное падение мощности. Разбор по симптомам:
Порядок проверки оптического тракта, если симптом не очевиден, описан в материале про диагностику лазерного излучателя. Если мощность упала, а источник исправен, причина чаще всего в оптике.
Замена линзы без калибровки даёт расхождение размеров на детали относительно макета — от долей миллиметра до нескольких миллиметров по краям поля. Порядок действий:
Пошаговая работа с масштабом разобрана в статье о том, как настроить размерность в EzCad. Если после замены линзы «поехала» ещё и геометрия, смотрите настройки геометрии при запуске станка. Подбор параметров под конкретный материал после смены поля — в материале про резку и гравировку металлов в EzCad2: при изменении пятна мощность и скорость приходится пересчитывать заново.
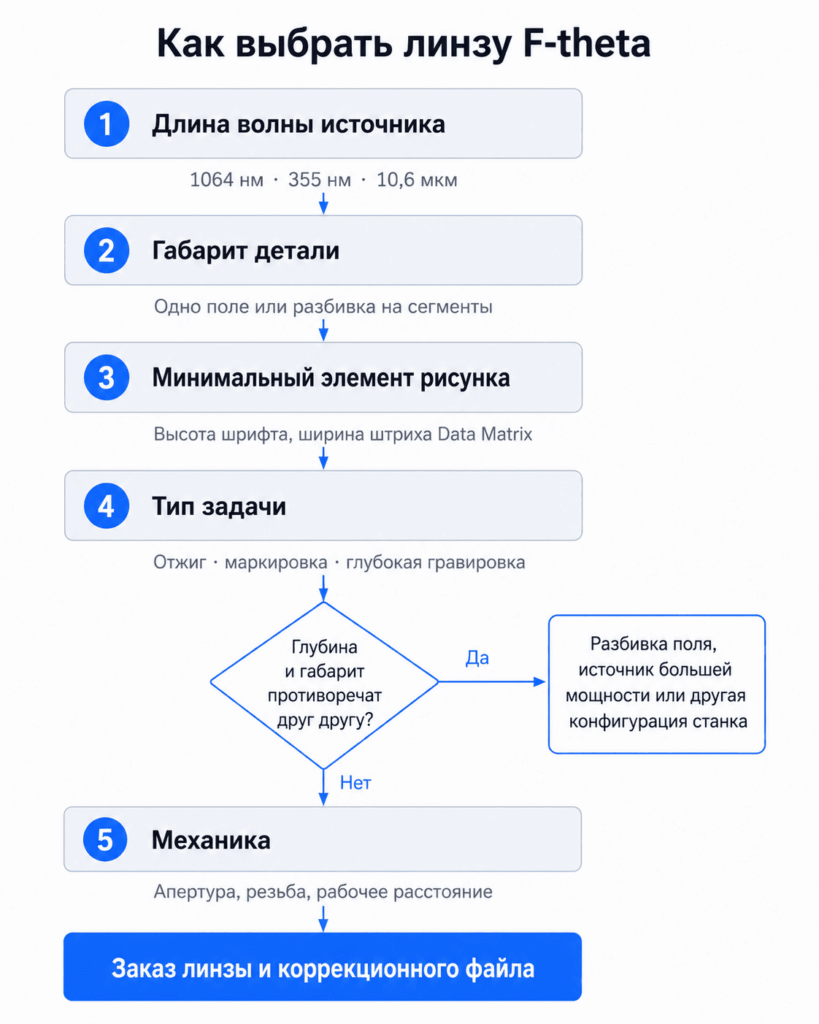
Если на четвёртом шаге требования по глубине и по габариту детали противоречат друг другу, то задача не решается заменой линзы. Варианты: разбивка поля на сегменты, источник большей мощности либо станок с другой конфигурацией. Есть и промежуточное решение — держать две сменные линзы под разные типы заказов; в каталоге представлены модели с разными фокусными расстояниями.
Если поле нужного размера в принципе не закрывается вашим станком, вопрос решается не линзой, а конфигурацией оборудования. Поможем подобрать модель под типоразмер деталей, обучим оператора и запустим станок на вашей площадке. Подбор станка.
Технический директор — разработка лазерных систем, техническое консультирование.
Специализируюсь на разработке и внедрении лазерных систем более 7 лет. Руководил созданием более 20 успешных проектов в области лазерной резки, маркировки и цветной лазерной гравировки. Регулярно участвую в международных конференциях по лазерным технологиям и публикую научные работы в профильных изданиях.
Надежные лазерные станки с гарантией бесперебойной работы.